PLAの熱軟化問題
3Dプリンタの印刷材料となるフィラメントは、ほぼPLAを使用している。PLAは安価で扱いやすくとても便利。ただ大きな弱点として熱に弱い。200度で溶かして作っているので、100度くらいは耐えてほしいが、50~60度で軟化が始まってしまうらしく、屋外に設置をすると夏はとろけてしまう。
バイクのための便利部品を作りたいのだが、屋外で直射にあたるバイク用品となると、この熱問題が発生するためほぼ無理。真夏の炎天下では60~80度くらいは耐えられないと難しい気がする。
屋外使用を想定した場合、耐久性のある素材としてはASAが良いらしい。特徴としては
・紫外線に強く耐候性がある
・耐熱性があり70~100度に耐える
・若干の反りが出るがABSよりは少なめ
とのこと。ただ難点としては印刷温度が240℃~260℃とのこと。
うちのX-ONE2では公称ノズル温度は250℃となっており、MAX値である。
そして実際のところPETGを印刷すると温度不足でノズルが詰まるなどが発生してしまい、使用不可能だった。なのでASAの使用は難しいと思われる。
HT-PLA
Polymakerというところから、HT-PLA(HighTemp-PLA)という耐熱PLAが発売されており、条件次第では150度まで耐えるというもの。日本では2025/10/27より発売されたらしい。耐熱性があるPLAということでありがたいが、耐熱条件は周りの環境によって大きく変化するとのこと。どれくらい信用していいかは不明だ。
価格はそんなに高くなく、4,000円/kgくらいなので、まあまあ許せる範囲だ。発売当初は10,000円/kgくらいしていたのだが現在は安定している様子。そして問題の印刷温度は230℃くらい。うちのx-one2ではギリギリの温度だ。
ということで、一つだけ購入してみて印刷可能か試してみたい。うまく印刷できるならバイクに取り付けを行って、屋外の温度に耐えられるかも試してみたい。ということで、Polymakerから黒のHT-PLA1kgを購入してみた。
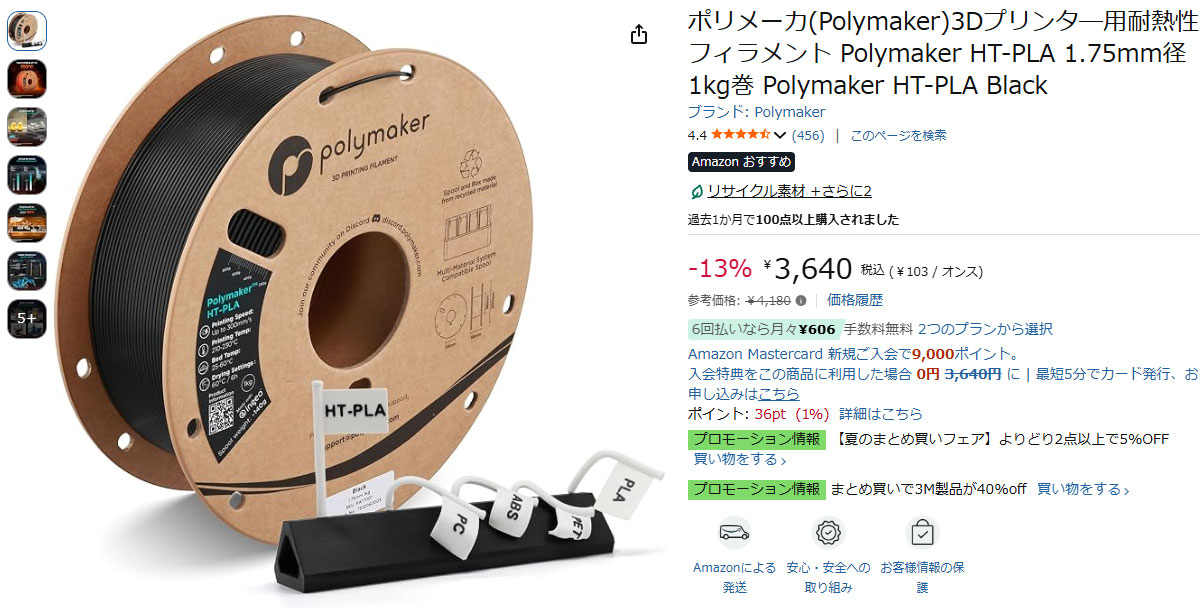
うまく使えることを期待。
3Dテスト印刷
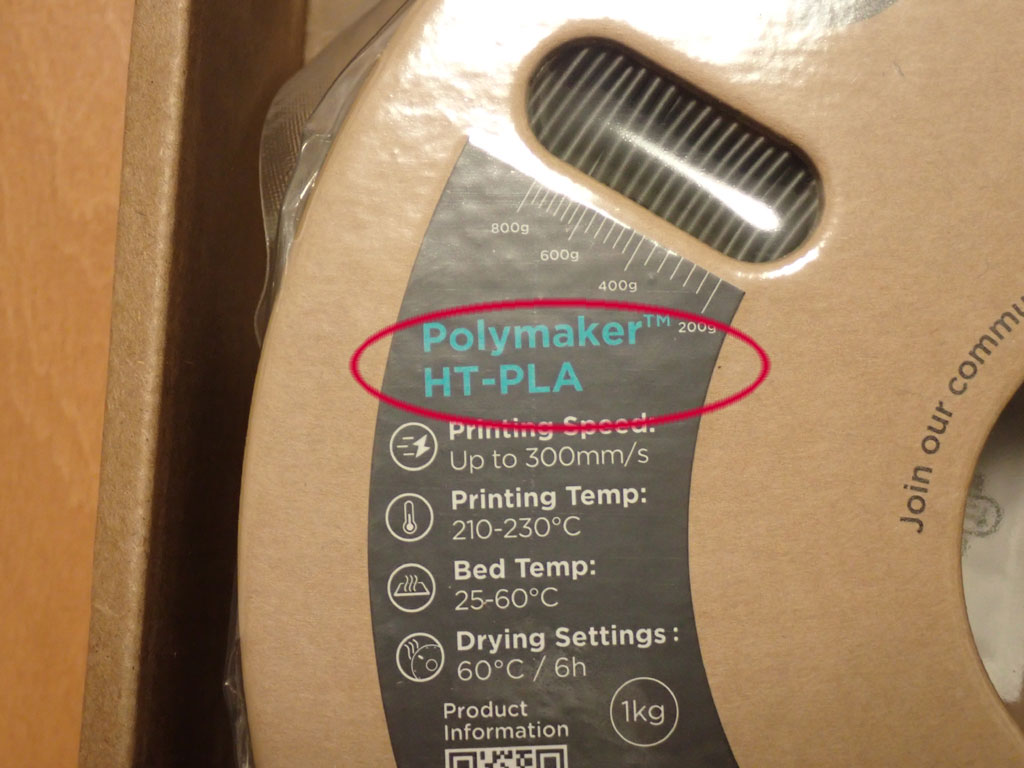
到着したHT-PLA。印刷温度は210~230℃とのことで、そんなに高くはないので大丈夫な気がする。
早速テスト印刷を行ってみる。ノズルの温度は高めに230℃で設定して温めてみるが220℃を超えるあたりから温度上昇が怪しい。上がったり下がったりをしながら230℃に到達。このヒーターでは230℃が限界かも。
これでHT-PLAのフィラメントを通して出力させてみると、一応溶けてノズル先端から出てきた。出しっぱなしにしてみたが問題なく出続けてくれるので問題はなさそう。
とりあえず3D-Benchyを印刷させてみる。はい、失敗。
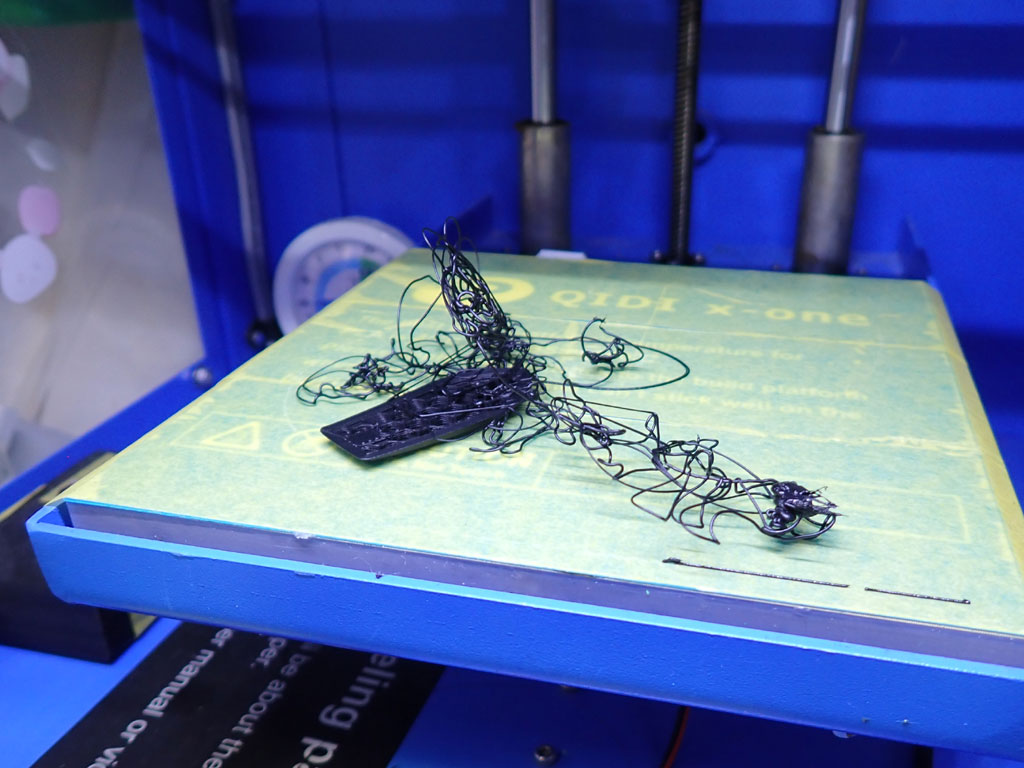
ただし、これは久しぶりに3D印刷を行ったので、ビルドプレートが汚れていて、1層目の定着が外れた可能性がある。なので、黄色のマステを新しいものに交換し、さらに保険としてスティックのりも塗ってから再チャレンジをしてみた。
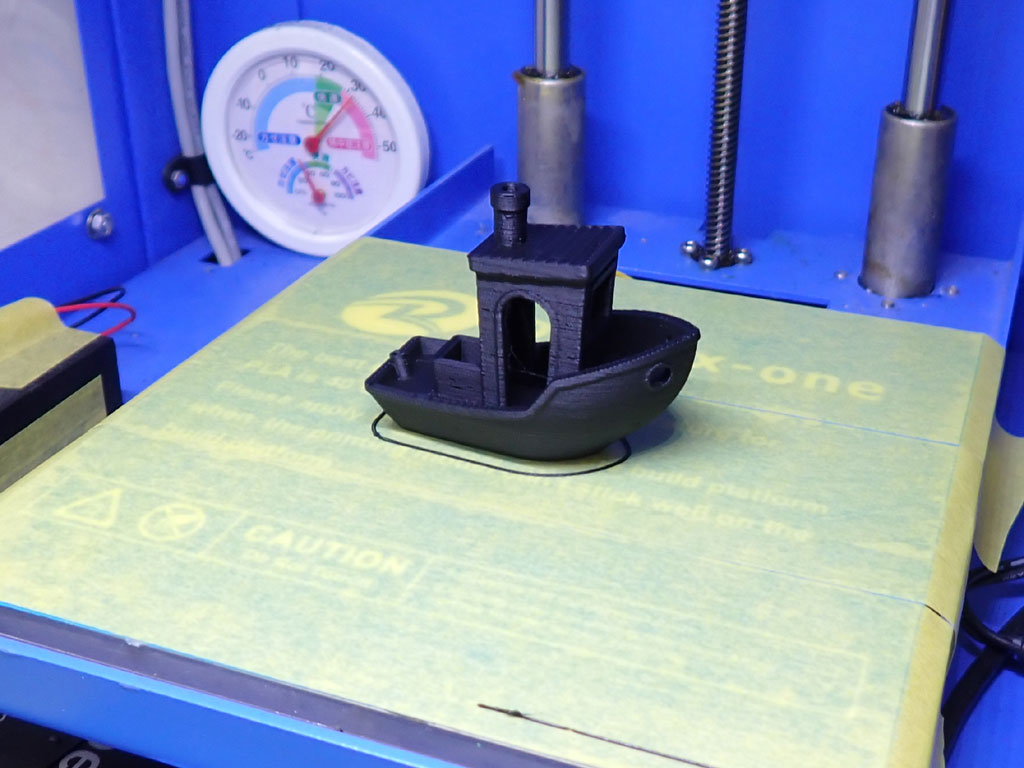
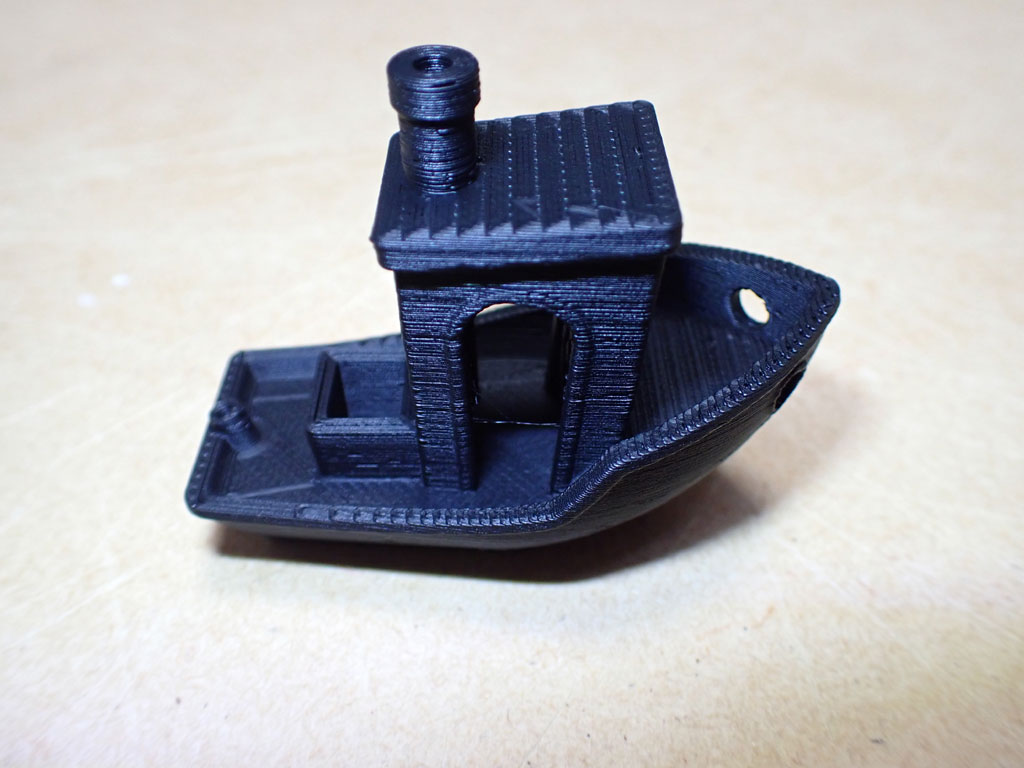
すると、予想通り1層目はしっかり定着し、その後もフィラメント詰まりを起こすことなく完走し、印刷終了。出来上がりはしっかりしており、おかしな糸引きもなく完成。すばらしい。
出来上がりをしっかり見てみても、特に問題はなくいい出来具合。これは十分に使えそうだ。
印刷温度問題
ここでふと気づいたのだが、印刷前の温度設定は230℃に設定して印刷開始を行った。ただ印刷中はどうも210℃設定だったようだ(OctoPiのグラフを見る限り)
印刷温度ってどうなっている?と調べてみると、印刷温度はgcodeファイルに記載されており、スライサーでgcodeを作るときに埋め込まれているようだ。今回以前作成の3D-Benchyのgcodeファイルをそのまま使用したので、210℃設定のまま動作していた。
逆に言えばの印刷温度は210℃でHT-PLAは印刷ができたということだ。なるほど素晴らしい。そして出来上がりも問題なかったので210℃設定で何も問題ないように思われる。
とはいえ溶けが悪くなってフィラメント詰まりを起こしても困るので、なるべく230℃で印刷するようにしたい。ということでgcodeファイルはテキストなので、エディタで覗いて210を検索すると、どうやら、以下の行がノズルの温度指示を出している様子。そして最初に指示を出したらそのままっぽい。
M104 S210 T0
M109 S210 T0
ということで、直接gcodeファイルの書き換えで、230℃に書き換えることとした。
M104 S230 T0
M109 S230 T0
M104がノズルをその温度にまで加熱するコードで、M109がその温度になったら動作開始する(そのように動いてくれないけど)コマンドらしい。
これで、既存のgcodeファイルがそのまま使用できる。stlファイルからスライサーでgcodeを作り直してもいいのだが、サポートの設定などが複雑な奴は面倒なので、出来上がったgcodeがあるならそちらを使用したほうが楽なのだ。
印刷実施
HT-PLAがうまく印刷できることが分かったので、目的のものを印刷することとする。
バイクで使用する「ナビの支え」「ドラレコフロントカメラ台」「ドラレコカメラブレーキシリンダー台」の3つだ。
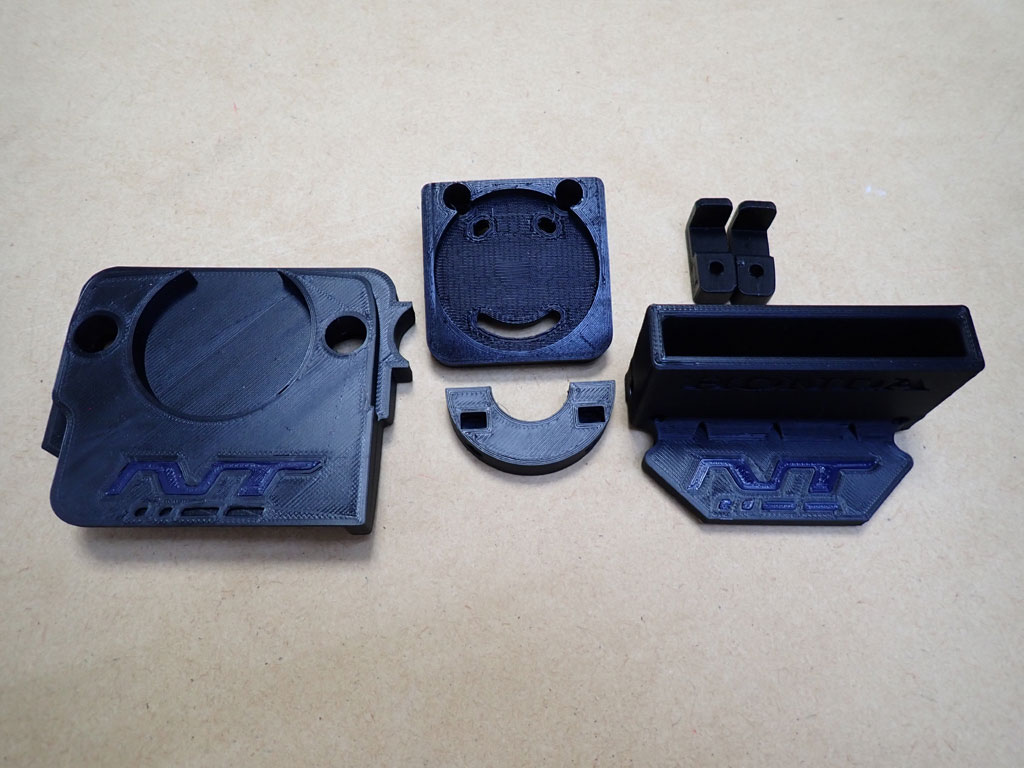
既存のgcodeファイルを230℃動作用に修正をして、印刷実行。特にどれも問題なく印刷できた。では、バイクに取り付けて検証を行ってみる。とはいえすでに9月に入ってしまい、ここのところ酷暑日は来ていない。暮らしにはいいことだが検証ができないなぁ。
アニール処理
HT-PLAの耐熱性を存分に発揮させるには、アニール処理を行う必要があるとのこと。何もしないと耐熱(柔らかくなり始める)温度は80℃くらいらしい。通常PLAだと50℃くらいから柔らかくなるらしい。そこでアニール処理を施すと、80℃⇒150℃まで耐熱温度を上げることができるとのこと。
具体的に何をやるかというと、出来上がった造形物を一度高温にし、そのあとゆっくり冷やすことを行うとよいらしい。これで組織の配列が整列されて耐熱性が上がるとのこと。鉄の焼き入れの逆?
約80〜100℃で約30分熱した後、ゆっくり冷やすのだが温めるためには加熱チャンバーなどが必要らしい。また温度調節可能なトースターなんかでも可能なようだが、専用品としないと通常の食事にも使うものは良く無いようだ。
PolymakerのFAQを見ると沸騰水中でアニール可能と記載がある。これが一番現実的な気がする。ただし使用する鍋?は専用品にしないと、何かが溶け出していそうなのでそのまま調理に使うのはよくなさそうだ。
鍋
とりあえず沸騰水を使ってのアニール処理を行ってみようと思う。
ということで百均で鍋を購入。20cmのものを購入した。うちの3Dプリンタは150cmまでしか作れないので、多分ほとんどのものはこの鍋に入ると思う。百均で550円。
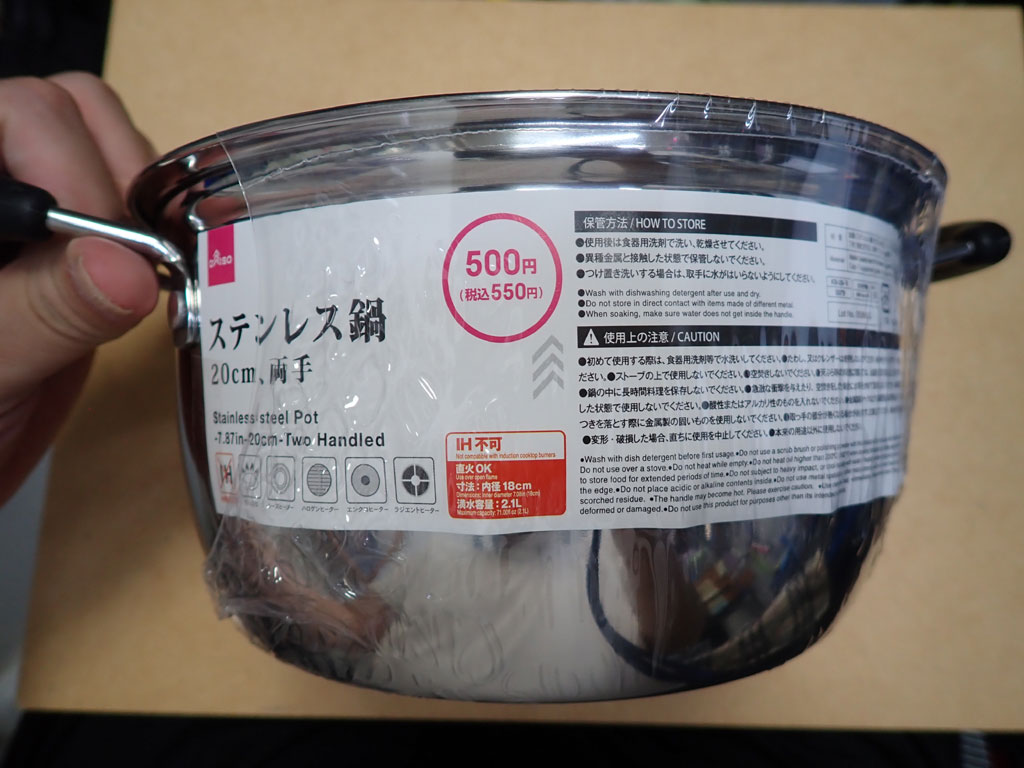
この鍋に印刷物を入れて水も入れてグラグラと煮込む。沸騰してから10分ほど煮込んでみた。30分くらい煮込んだほうが良かったのだろうか?正しいやり方は不明。
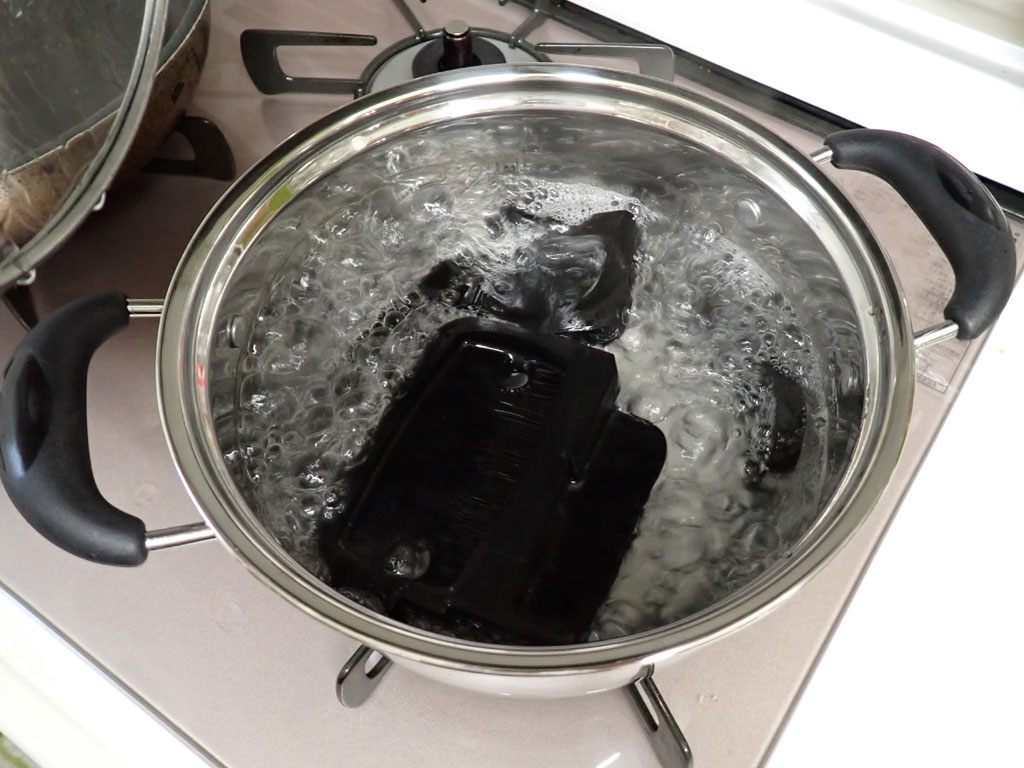
煮込んだ後はそのまま放置して自然冷却。2時間くらいしたらかなり冷めたので水を捨てて乾燥。アニール処理は十分に熱したあとゆっくり冷ますことで物質の配置が整って強固な性質に変わるとのこと。よくなったのかはいろいろ不明。
実験などもしてみたいけど、恒温槽なんかは無いから試せそうにない。まあ信じるほかないだろう。
取付
アニール処理した成型品をバイクに取り付ける。なんだかんだといろいろ手を施していると、すでに9月後半に突入。台風来たりして作業できなかったりと、いつの間にか季節が変わってきていた。もう、猛暑日は来なさそう。耐熱チェックは来年確認かな。
作成中